 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Extrusie van PVC-buizen: waarom betekent een laag koppel geen hoge kwaliteit?
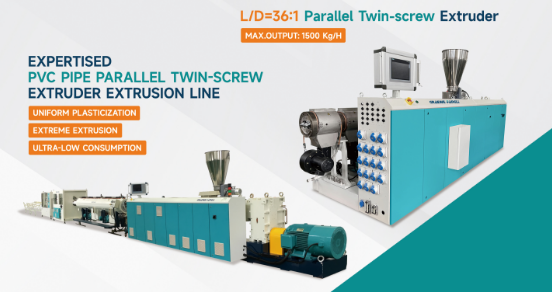
Ningbo Fangli Technologie Co., Ltd.is eenfabrikant van mechanische apparatuurmet meer dan 30 jaar ervaring metextrusieapparatuur voor plastic buizen, nieuwe milieubescherming en nieuwe materialenapparatuur. Sinds de oprichting is Fangli ontwikkeld op basis van de eisen van de gebruiker. Door voortdurende verbetering, onafhankelijke R&D op de kerntechnologie en de vertering en absorptie van geavanceerde technologie en andere middelen hebben we ons ontwikkeldExtrusielijn voor PVC-buizen, PP-R pijpextrusielijn, PE watervoorziening / gasleiding extrusielijn, dat door het Chinese Ministerie van Bouw werd aanbevolen om geïmporteerde producten te vervangen. We hebben de titel "Eersteklas merk in de provincie Zhejiang" behaald.
Bij het extrusieproces van PVC-buizen worden vaak ten onrechte veel verwerkingsafwijkingen toegeschrevenonvoldoende smering. Wanneer het koppel stijgt, de smeltstroom onstabiel wordt of het leidingoppervlak ruw wordt, is de onmiddellijke reactie in veel fabrieken het toevoegen van meer smeermiddel. Op de korte termijn daalt het koppel, verbetert de materiaalstroom en loopt de productielijn soepeler, wat tot de makkelijke conclusie leidt dat het probleem is opgelost.
Overmatige smering is meestal niet opzettelijk, maar ontstaat eerder geleidelijk door herhaalde procesaanpassingen. Wanneer de productielijn te maken krijgt met drukschommelingen, ruwe oppervlakken, incidenteel vastlopen van materiaal, slechte versmelting of verhoogde extrusiebelasting, hebben operators de neiging stapsgewijs smeermiddel toe te voegen. De initiële productie wordt inderdaad soepeler. Wanneer het smerende effect echter te sterk wordt, hebben harsdeeltjes de neiging overmatig in het vat te glijden voordat ze volledig zijn gesmolten. Dit leidt tot een lagere smeltsnelheid, verminderde smeltcohesie, onstabiele weekmaking en bijgevolg een smaller verwerkingsvenster. Omdat de apparatuur nog steeds soepel lijkt te werken, zijn dergelijke problemen vaak moeilijk op de werkvloer tijdig te detecteren.
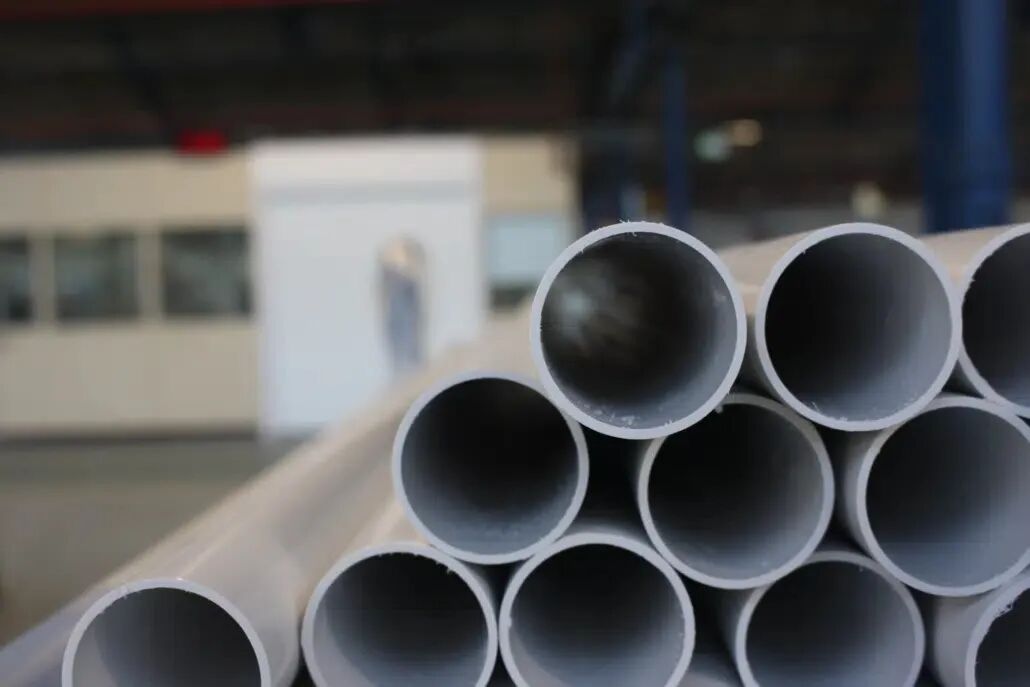
Een andere veel voorkomende misvatting is dat "een lager koppel een betere smering betekent." In werkelijkheid is PVC-extrusie afhankelijk van gecontroleerde smelt- en afschuifprocessen. Overmatige smering verzwakt de effectieve afschuifwerking van de schroef, wat resulteert in onvoldoende energieoverdracht voor het smelten. Hoewel het materiaal gemakkelijker vloeit, kan dit gemakkelijk onvolledige versmelting, doffe of witachtige oppervlakken, onstabiele vacuümafmetingen, verminderde slagsterkte, wanddikteschommelingen, onvoldoende laslijnsterkte, maatinstabiliteit en vorming van matrijzen veroorzaken - vooral uitgesproken tijdens extrusie op hoge snelheid.
Voor hooggevulde CaCO₃-formuleringen wordt dit probleem zelfs nog prominenter. De grote hoeveelheid vulmiddel verzwakt de effectieve hechting tussen harsdeeltjes, terwijl overmatig smeermiddel de smeltefficiëntie verder vermindert. Dit resulteert in langzamere weekmaking, smeltdrukschommelingen, verminderde smeltsterkte, brosse mechanische eigenschappen en verminderde verwerkingsconsistentie over verschillende ploegendiensten. Sommige fabrieken blijven, in een poging om de vloeibaarheid te verbeteren, meer smeermiddel toevoegen, waardoor de formulering onbedoeld verder van het optimale verwerkingsevenwicht afdwaalt. Dit is een belangrijke reden waarom veel sterk gevulde PVC-buisformuleringen, hoewel gemakkelijk op te starten, moeite hebben om een stabiele productie op lange termijn te handhaven.
Daarom kan smering niet los van het gehele verwerkingssysteem worden beoordeeld. De effectiviteit ervan wordt gezamenlijk beïnvloed door meerdere factoren, waaronder het vulstofgehalte, ACR, CPE, stabilisatorsysteem, schroefgeometrie, extrusiesnelheid, temperatuurprofiel en matrijsontwerp. Hetzelfde smeerschema dat goed presteert in een systeem met weinig vulmiddel kan leiden tot onvoldoende fusie in een sterk gevuld systeem.
Ervaren verwerkers houden zich niet bezig met 'welk smeermiddel het sterkste is', maar eerder met de vraag of het 'smeersysteem de optimale fusiebalans handhaaft'. Een uitstekende PVC-formulering streeft niet naar het laagst mogelijke koppel; in plaats daarvan streeft het naar de beste balans tussen fusiekwaliteit, smeltvloei, verwerkingsstabiliteit en mechanische eigenschappen. Bij de daadwerkelijke productie is een laag koppel slechts een procesindicator en geen kwaliteitsindicator. Het echte doel is altijd stabiele fusie, stabiele afmetingen, stabiele oppervlaktekwaliteit en consistente productie op de lange termijn. Een formulering die vandaag een betere vloeibaarheid lijkt te bieden, kan morgen immers heel goed de bron van kwaliteitsklachten worden.
Als u meer informatie nodig heeft,Ningbo Fangli Technologie Co., Ltd.heet u welkom om contact op te nemen voor een gedetailleerd onderzoek, wij zullen u voorzien van professionele technische begeleiding of suggesties voor de aanschaf van apparatuur.
Stuur onderzoek
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid